外盘管不锈钢塔的制造工艺有哪些
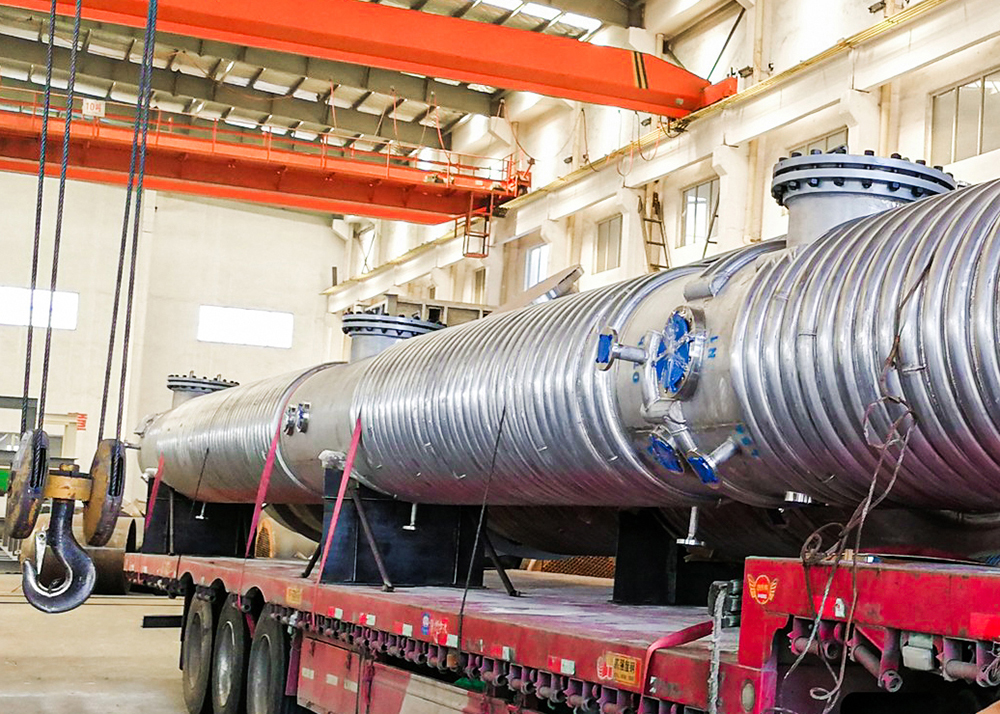
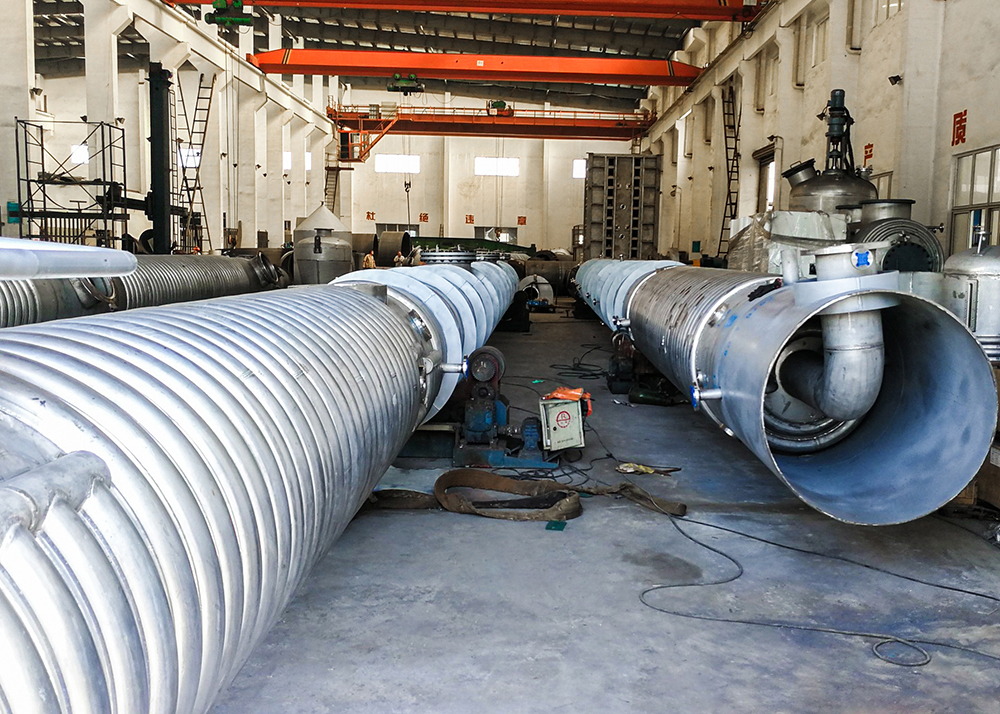
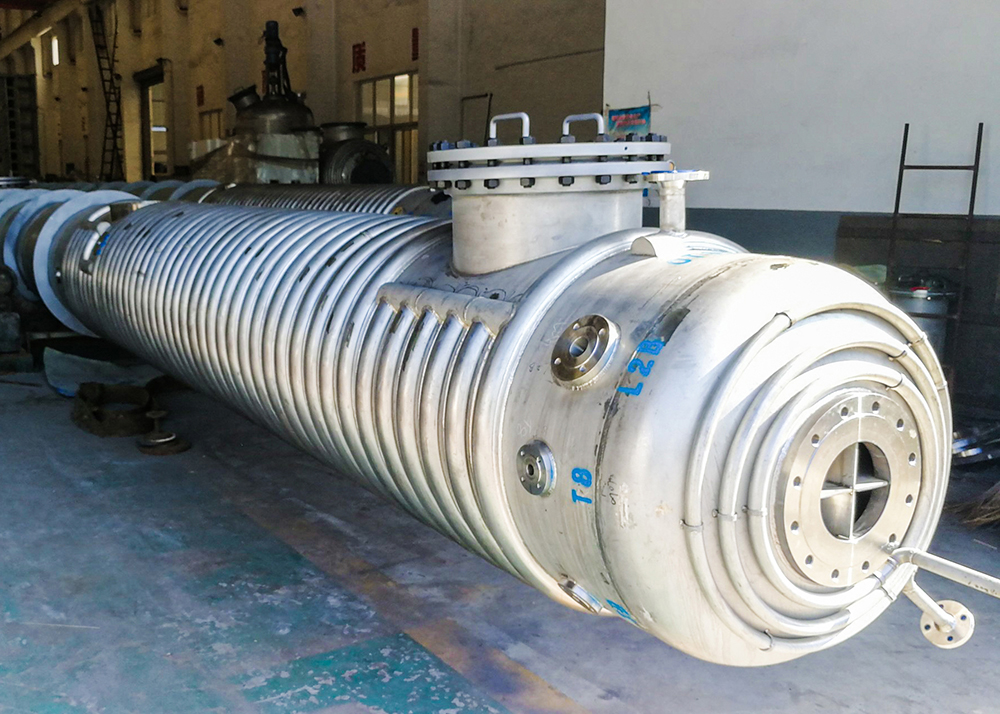
信息摘要:外盘管主流是半圆管(半管)螺旋外盘管,少数为圆管缠绕盘管;塔本体是筒体 + 上下封头、接管、支座;盘管自身是独立受压腔,和塔本体分开试压
1. 原材料入厂检验
板材、无缝管 / 钢带(304、316L、双相钢等)光谱复核材质、核对质保书,复检厚度、外观
焊材(ER308L、ER316L 等)按母材匹配,防潮保管
板材、管材做表面检查,无裂纹、夹层、锈蚀;不锈钢严控铁离子污染来源
外盘管主流是半圆管(半管)螺旋外盘管,少数为圆管缠绕盘管;塔本体是筒体 + 上下封头、接管、支座;盘管自身是独立受压腔,和塔本体分开试压
1. 原材料入厂检验
板材、无缝管 / 钢带(304、316L、双相钢等)光谱复核材质、核对质保书,复检厚度、外观
焊材(ER308L、ER316L 等)按母材匹配,防潮保管
板材、管材做表面检查,无裂纹、夹层、锈蚀;不锈钢严控铁离子污染来源
2. 塔本体下料、成型
筒体下料:激光 / 等离子切割,开坡口;卷板机滚圆,控制椭圆度、棱角度
封头:旋压成型;成型后按需固溶处理消除冷作硬化
划线开孔:管口、人孔、液位口、测温口、支座基准线,开孔、坡口加工
3. 半圆外盘管预制(核心专项工艺)
两种成型路线:
路线 A(钢带辊压成型,大批量):不锈钢钢带开卷→多辊连续辊压成半圆管→定尺→对接拼焊→打磨焊缝→无损检测→螺旋弯制成型,按图纸螺距预成型
路线 B(圆管剖分 / 冲压):无缝管剖开、压制成半圆,适合小管径、小批量
圆管式外盘管:直接用弯管机把无缝管螺旋弯制,不剖半,换热面积低于半圆管
盘管预制要点:
盘管对接焊缝:氩弧焊打底、氩电联焊,小线能量,控制层间温度<150℃,防晶间腐蚀
预制后先做单段盘管无损(PT/RT),清理焊缝氧化皮
4. 塔本体组对、焊接
筒体纵缝:自动氩弧焊 / 等离子焊;环缝:自动 TIG/MIG;接管、补强圈手工氩弧焊
焊接管控:坡口清洁、脱脂;高纯氩保护;不锈钢采用窄道、快焊、低热输入,避免敏化
按图纸要求做焊缝无损检测:RT/UT,表面 PT/MT;同步焊接产品试板,做力学、晶间腐蚀试验(316L 等耐蚀工况)
5. 外盘管螺旋贴合、施焊(关键工序)
1. 筒体外壁打磨、除油除锈,划出螺旋基准线、螺距线
2. 预成型半圆管螺旋缠绕贴合筒壁,点焊定位,保证贴紧无间隙(间隙大会大幅降低换热效率)
3. 半圆管两侧角接连续焊:沿半圆管两条底边和筒体熔合,连续满焊;分段对称焊接,减少筒体焊接变形
4. 盘管头尾汇集,制作集管、进出口接管、排污口;盘管之间拼接焊缝、集管焊缝同步完成
严禁断续点焊代替满焊;大塔分段缠绕,先缠下段、焊接、校形再上段
6. 焊后无损检测(本体 + 盘管两套受压腔分别检测)
塔筒体、封头、接管主焊缝:RT/UT
半圆管与筒体连接的角焊缝、盘管对接焊缝、集管焊缝:优先渗透 PT,重要工况加 MT/UT
所有焊缝氧化皮、焊渣打磨清理;酸洗钝化(奥氏体不锈钢),形成钝化膜、提升耐蚀性(食品 / 制药 / 强腐蚀必做)
7. 压力试验(本体、外盘管分开试压,两个独立压力腔)
水压试验:试验压力 = 1.25 倍设计压力;不锈钢试压用水氯离子≤25mg/L;试压后立即排空、吹干,防止点蚀
气密性试验:图纸要求时,1.0 倍设计压力,保压检漏(氨检、肥皂水、氦检)
顺序:先盘管试压合格,再塔本体试压;也可按图纸要求反向;试压合格后再做保温工序
8. 校形、附件装配
安装支座、平台、扶梯、法兰、垫片、人孔、仪表接管、泄放装置
筒体圆度、直线度复测校正;管口法兰密封面保护
9. 表面处理、保温防腐
接触介质侧:抛光(MP 机械抛光 / EP 电解抛光,制药高纯工况 Ra≤0.8μm 甚至 0.4μm)
盘管外侧:除锈→底漆;之后敷设保温层(岩棉 / 硅酸铝 / 聚氨酯)+ 外护板(彩板 / 不锈钢薄板)
非接触介质外表面也可酸洗钝化
10. 终检、资料归档、出厂
整体外观、尺寸复核,管口保护封堵
整套资料:材质证、焊接工艺评定 PQR/WPS、无损报告、试压记录、试板报告、竣工图、监检证书(一类 / 二类压力容器需要监检)


 服务热线:0512-52093704
 公司邮箱:yutezjl@163.com
 公司地址:江苏省常熟市尚湖镇大河村
 服务电话

 添加微信
 联系我们
 电话咨询